

بڑے پیمانے پر اور آف شور ونڈ پاور بلیڈ کے رجحان کے تحت، استحکام، طاقت اور عمل کی موافقتجامع موادسسٹم بلیڈ کی زندگی اور پاور جنریشن کی کارکردگی کا براہ راست تعین کرتا ہے۔ بلیڈ شیل، ویب، لیڈنگ ایج، ٹریلنگ ایج اور دیگر حصوں کے لیے کلیدی تقویت دینے والے سبسٹریٹ کے طور پر، گلاس فائبر کٹا ہوا فیلٹ VARTM ویکیوم پرفیوژن، ہینڈ پیسٹ/مولڈنگ کے لیے معیاری مواد بن گیا ہے، اچھی یکسانیت کے ساتھ، تیز رفتار دخول اور مضبوط ماڈلنگ، غلط انٹرفیسنگ اور بہترین ماڈل۔ وزن، ہلکا پن سطح کے نقائص اور پرفیوژن میں گوند کی کمی کا باعث بنے گا، اور بھاری پن ساختی طاقت اور تھکاوٹ کی کارکردگی کو متاثر کرے گا۔ یہ کاغذ منظم طریقے سے معیاری ماڈل، بنیادی وضاحتیں، انتخاب کی منطق، اور ونڈ پاور بلیڈ کے لیے کٹے ہوئے فیلٹس کی ایپلی کیشن میچنگ کو کنگھی کرتا ہے۔
1. ونڈ پاور بلیڈ کے لیے کٹا ہوا محسوس: بنیادی پوزیشننگ اور بنیادی ضروریات
فی یونٹ رقبہ کے معیار کا انحراف: ±5%
نمی کا مواد: ≤0.2%
تناؤ کی طاقت: ≥30–180N/5cm (گرام وزن کے ساتھ اضافہ)
- پارگمیتا: تیز بھیگنا، کم ہوا کے بلبلے، ویکیوم پرفیوژن کے لیے موزوں
-موسم کی مزاحمت/نمک سپرے مزاحمت: آف شور ماڈلز کو اینٹی سنکنرن موافقت کو مضبوط کرنے کی ضرورت ہے
-استحکام: کوئی پاؤڈر نقصان نہیں، کوئی تہہ نہیں، بالوں کے پنکھ نہیں، خودکار تہہ لگانے کے لیے موزوں ہے۔
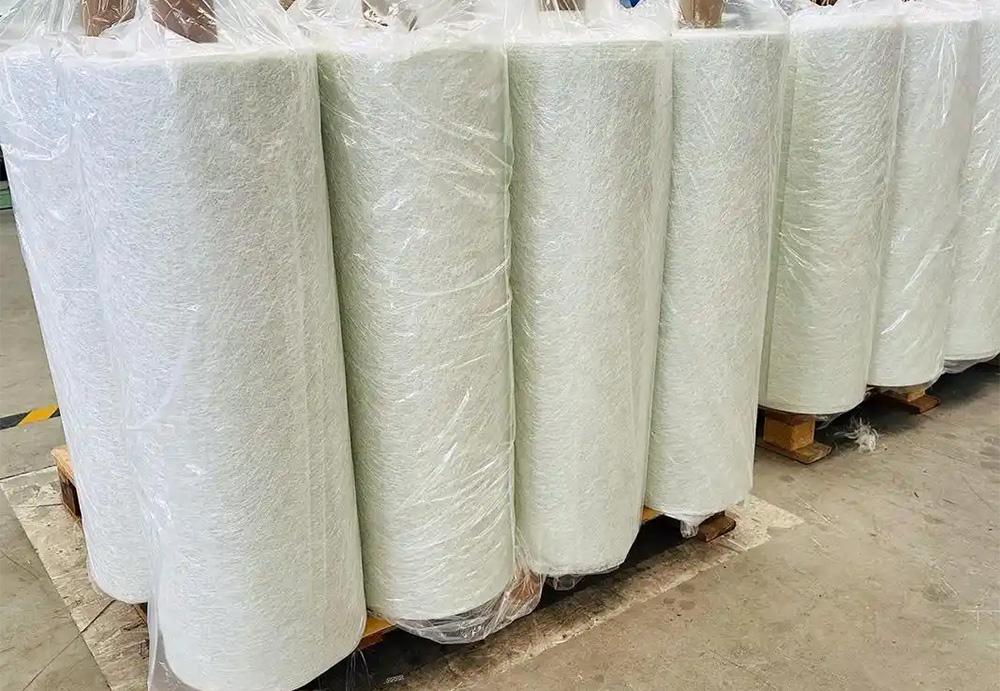
گلاس فائبر کاٹا ہوا محسوس ہوا۔بنیادی طور پر نان مین بیئرنگ ری انفورسمنٹ، سطح کی ہم آہنگی، انٹر لیئر ٹرانزیشن، اور بلیڈ میں اخترتی مزاحمت کے افعال کو فرض کرتا ہے۔ یہ ایک طرفہ کپڑا، کثیر محوری کپڑے، مسلسل محسوس، اور سطح کو مکمل ساختی تہہ بنانے کے لیے استعمال کیا جاتا ہے۔
2. ونڈ پاور بلیڈ کے ماڈلز اور نردجیکرن کی فہرست کٹی ہوئی محسوس ہوئی۔
صنعت میں مرکزی دھارے کے ماڈل EMC (ایملشن)/CMC (پاؤڈر) ہیں، اور چوڑائی عام طور پر 1250/1040/2500mm استعمال ہوتی ہے۔ بلیڈ بڑے پیمانے پر پیداوار کے لیے سب سے زیادہ استعمال ہونے والے ماڈل درج ذیل ہیں۔
1) معیاری ماڈل گرام وزن کے مساوی ہے۔
-EMC225: 225g/㎡، پتلی منتقلی پرت، نازک سطح
-EMC300: 300g/㎡، یونیورسل مین فورس، یونیورسل شیل/ویب
-EMC450: 450g/㎡، درمیانی موٹائی کی کمک، قوت کے علاقے کو مضبوط کرنا
-EMC600: 600g/㎡، موٹی کمک، جڑ/لیڈنگ کنارے گاڑھا ہونا
-EMC900: 900g/㎡، ہیوی ڈیوٹی کمک، بڑے بلیڈ کی مقامی مضبوطی
2) بائنڈر کی قسم کا انتخاب
-ایملشن کی قسم EMC: اعلی طاقت، اچھی یکسانیت، بہترین رال مطابقت، ویکیوم پرفیوژن کے لیے پہلا انتخاب
-پاؤڈر کی قسم CMC: تیز بھگونے، بہتر قیمت، ہینڈ پیسٹ/معاون عمل کے لیے موزوں
-آف شور ونڈ پاور، اعلی طاقت والے بلیڈ: ترجیحی EMC ایملشن سیریز
3) چوڑائی اور عمل کا ملاپ
-1250 ملی میٹر/1040 ملی میٹر: درمیانے اور چھوٹے بلیڈ، دستی لیئرنگ
- 2500 ملی میٹر اور اس سے اوپر: بڑے بلیڈ، خودکار لیئرنگ، لیپ کو کم کریں۔
3. حصہ کے لحاظ سے انتخاب: بلیڈ کے مختلف علاقوں کو کیسے ملایا جائے؟
1) شیل کی بیرونی سطح/جیل کوٹ کی نچلی پرت
-تجویز کردہ: EMC225 / EMC300
-اہم نکات: ہموار سطح، پن ہولز کو کم کرنا، ظاہری شکل اور موسم کی مزاحمت کو بہتر بنانا
2) شیل کی مرکزی پرت (منتقلی / توازن کی پرت)
تجویز کردہ: EMC300
-اہم نکات: طاقت اور دخول کا توازن، کثیر محوری کپڑے کے ساتھ بہترین میچ
3) ویب اور بیم کیپ کے اطراف کی کمک
تجویز کردہ: EMC450
- کلیدی نکات: اعلی سختی، قینچ کی مزاحمت، اور بہتر ساختی استحکام
4) لیڈنگ ایج، ٹریلنگ ایج، جڑ گاڑھا ہونے والا علاقہ
-تجویز کردہ: EMC600 / EMC900
- اہم نکات: موٹی تہوں کی تیزی سے تشکیل، تہوں کی تعداد کو کم کرنا، اور اثر مزاحمت کو بہتر بنانا
5) سمندر کے کنارے ونڈ پاور بلیڈ (نمک سپرے/زیادہ نمی)
-تجویز کردہ: کم بالوں کا پنکھ EMC300/450 + ہائیڈولیسس مزاحم گیلا کرنے والا ایجنٹ
- اہم نکات: عمر بڑھنے کے خلاف مزاحمت کو بہتر بنائیں اور سطح بندی کے خطرے کو کم کریں۔
پوسٹ ٹائم: اپریل 22-2026


